
www.przemysl-polska.com
11
'26
Written on Modified on
Sandvik Coromant wprowadza na rynek stożkowo-baryłkowy frez do złożonych operacji profilowania
Innowacyjna geometria typu „dwa w jednym” łączy promień baryłkowy i kulisty, zwiększając wydajność, poprawiając jakość wykończenia powierzchni oraz skracając czas cyklu podczas obróbki dysków łopatkowych (blisk) i łopatek.
www.sandvik.coromant.com
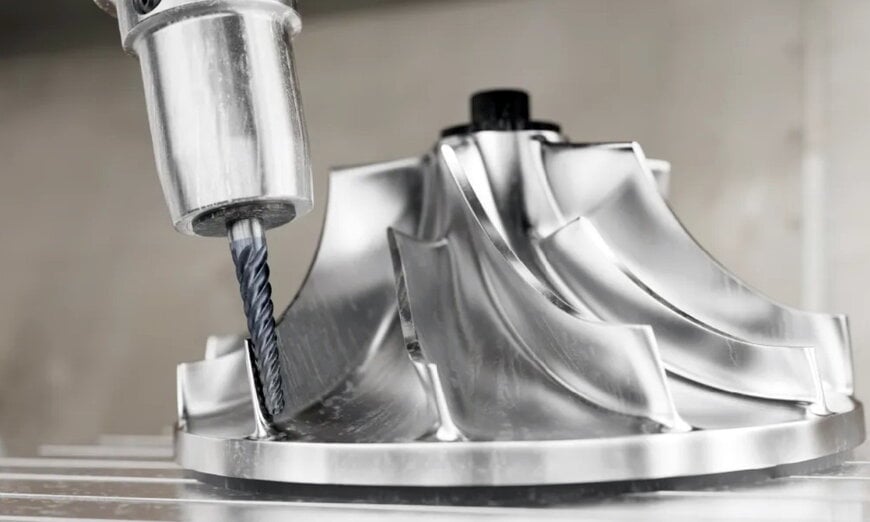
Wytwarzanie złożonych profili 3D w maszynach wirnikowych, takich jak dyski łopatkowe (bliski) turbin czy łopatki sprężarek, stawia ogromne wyzwania przed wieloosiowymi operacjami frezowania. Tradycyjna obróbka tych powierzchni swobodnych wymaga wielu mocowań i częstych zmian narzędzi w celu dostosowania się do zmiennych krzywizn detalu, co prowadzi do wydłużenia czasu cyklu oraz przyspieszonego zużycia narzędzi w trudnych w obróbce stopach lotniczych.
Aby rozwiązać problem ograniczeń związanych z czasem cyklu i zużyciem narzędzi, firma Sandvik Coromant opracowała stożkowo-baryłkowy frez walcowo-czołowy CoroMill Plura. Narzędzie łączy w sobie duży styczny profil baryłkowy wzdłuż swojej strony bocznej z tradycyjnym promieniem kulistym na czole, tworząc hybrydową geometrię skrawania, która umożliwia zarówno profilowanie pobocznicą, jak i frezowanie punktowe w ramach jednego ustawienia operacyjnego.
Zasady działania i zalety kinematyczne
Obróbka wykańczająca wieloosiowa zakrzywionych elementów silników lotniczych od dawna opierała się na sferycznych frezach kulistych. Mimo swojej wszechstronności, mały promień czoła kulistego wymusza stosowanie minimalnych skoków wierszowania (w celu kontroli wysokości nierówności resztkowych / wysokości wierzchołków), co zmusza obrabiarki do wykonywania tysięcy gęstych przejść na ścieżce narzędzia.
Geometria stożkowo-baryłkowa zmienia tę zależność kinematyczną. Dzięki zastosowaniu efektywnego promienia skrawania znacznie większego niż fizyczna średnica narzędzia, sekcja baryłkowa powiększa łuk styku z pobocznicą obrabianego detalu. Pozwala to systemom programowania CNC na znaczne zwiększenie osiowego skoku wierszowania bez podwyższania wysokości nierówności resztkowych. Jednocześnie ciągłe przesuwanie punktu styku wzdłuż krzywej profilu rozprowadza obciążenia mechaniczne i skoki temperatur na większej długości krawędzi, zamiast kumulować zużycie w jednym punkcie czoła narzędzia. Zaokrąglone czoło kuliste pozostaje do dyspozycji przy obróbce ciasnych zaokrągleń dna, promieni przejściowych i złożonych podcięć bez konieczności wymiany narzędzia.
Właściwości węglika i powłok do stopów żaroodpornych
Elementy łopatek maszyn wirnikowych są najczęściej kute lub obrabiane z materiałów grupy ISO S, w tym ze stopów tytanu oraz żaroodpornych superstopów (HRSA) na bazie niklu, kobaltu lub żelaza. Materiały te charakteryzują się wysoką wytrzymałością w wysokich temperaturach, niską przewodnością cieplną oraz silną skłonnością do utwardzania przez zgniot, co gwałtownie degraduje krawędzie z węglika spiekanego.
Stożkowo-baryłkowy frez CoroMill Plura wykorzystuje dedykowane gatunki T2CH i R2AH, opracowane w technologii powlekania PVD Zertivo 2.0. Technologia Zertivo 2.0 zapewnia lepszą przyczepność powłoki oraz podwyższoną odporność na mikrowyszczerbienia, zużycie karbowe i pęknięcia termiczne w warunkach skrawania przerywanego. Chociaż narzędzie zaprojektowano głównie do obróbki średniowykańczającej i wykańczającej materiałów ISO S, jego geometria pozwala również na obróbkę detali z grup ISO P (stal), ISO M (stal nierdzewna), ISO H (stal hartowana) i ISO K (żeliwo).
Integracja w procesach produkcyjnych przemysłu lotniczego
W 5-osiowych centrach obróbczych redukcja czasów pomocniczych związanych z indeksowaniem i wymianą narzędzi bezpośrednio zwiększa wykorzystanie wrzeciona. Wykonując obróbkę zaokrągleń u nasady, wypukłych powierzchni bocznych oraz stref przejścia krawędzi natarcia i spływu łopatki za pomocą jednej geometrii, technolodzy mogą skondensować wcześniej rozdzielone ścieżki narzędziowe w zintegrowane programy profilowania wieloosiowego.
„Frez stożkowo-baryłkowy CoroMill Plura daje producentom wszechstronne rozwiązanie do wymagających operacji profilowania” — powiedział Staffan Lundström, menedżer produktu ds. pełnowęglikowych frezów walcowo-czołowych w Sandvik Coromant. „Dzięki połączeniu wielu operacji w jednym narzędziu klienci mogą zredukować czas jałowy i uzyskać bardziej wydajny oraz niezawodny proces obróbki”.
Wariant stożkowo-baryłkowy uzupełnia szerszą ofertę frezów profilowych CoroMill Plura, która obejmuje dedykowane frezy kuliste, frezy typu «lollipop», frezy stożkowo-kuliste oraz standardowe frezy baryłkowe, przeznaczone do frezowania punktowego, obróbki pobocznicą i geometrii podcięć w precyzyjnej produkcji dla sektora lotniczego i energetycznego.
Dodatkowy kontekst
Ta sekcja przedstawia szczegóły techniczne oraz analizę porównawczą z rozwiązaniami konkurencyjnymi, które nie znalazły się w oryginalnym komunikacie produktowym.
Frezy z segmentem kołowym (ang. circle segment end mills) — często nazywane narzędziami baryłkowymi, soczewkowymi lub stożkowo-kołowymi — stanowią rosnącą zmianę paradygmatu w strategiach obróbki w symultanicznym 5-osiowym systemie CAM. Czołowi twórcy oprogramowania CAM, tacy jak Mastercam, hyperMILL czy Siemens NX, oferują obecnie dedykowane algorytmy generowania ścieżek dla narzędzi baryłkowych, które utrzymują stałe kąty przyłożenia i zapewniają dynamiczną kontrolę wektora wzdłuż złożonych profili 3D.
W produkcji lotniczej redukcja czasu cyklu osiągana dzięki frezowaniu narzędziami o profilu kołowym wynosi zazwyczaj od 50 do 80 procent w porównaniu z konwencjonalnymi przejściami wykańczającymi standardowym frezem kulistym. Wynika to wyłącznie ze zwiększonego skoku wierszowania, na jaki pozwala duży promień efektywny (często przekraczający 250 mm do nawet 1000 mm na pobocznicy baryłki). Na rynku narzędzi o geometrii wycinka okręgu do rozwiązań konkurencyjnych należą frezy segmentowe firmy Emuge-Franken (m.in. w kształcie baryłkowym i owalnym) oraz pełnowęglikowe, wieloostrzowe frezy stożkowo-baryłkowe firmy Seco Tools. Podczas gdy konkurencyjne konstrukcje w podobny sposób wykorzystują duże promienie profilu do kontroli chropowatości powierzchni, różnice rynkowe skupiają się na udarności krawędzi podłoża, wielkości ziarna węglika oraz opatentowanych wielowarstwowych powłokach PVD, opracowanych z myślą o ograniczaniu zużycia ściernego i adhezyjnego przy pracy z niskimi prędkościami skrawania w umacniających się zgniotowo materiałach HRSA.
Zredagowane przez: Evgeny Churilov, Induportals Media — Zaadaptowane przez AI.
www.sandvik.coromant.com
